English
 العربية
 Nederlands
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português
 Русский
 Español

باختصار: يُعدّ التشكيل بالبثق الخيار الأمثل عندما تحتاج إلى تكلفة منخفضة للأدوات، وعدم وجود حد أدنى للطلب، وسرعة في التسليم، وتشطيب أنودة نظيف. أما التشكيل بالصب فيُعدّ الخيار الأمثل عندما تحتاج إلى أشكال ثلاثية الأبعاد معقدة وأحجام كبيرة جدًا. تبدأ معظم المشاريع الإلكترونية بهيكل من الألومنيوم المبثوق نظرًا لانخفاض تكلفة القالب وإمكانية تخصيص طوله، بينما يُصبح استخدام هيكل من الألومنيوم المصبوب خيارًا منطقيًا عندما تُبرر الهندسة والكمية حجم القالب. يُقارن هذا الدليل بين العمليتين بأرقام حقيقية حول الأدوات، والحد الأدنى للطلب، والمتانة، والتشطيب، ومدة التسليم، حتى تتمكن من اتخاذ القرار قبل الشراء.

نظرة عامة على عملية البثق
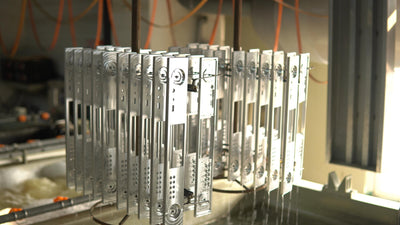
تبدأ عملية بثق الألمنيوم بتسخين قطعة من الألمنيوم 6063 (أو 6061/6005) إلى درجة حرارة تتراوح بين 450 و500 درجة مئوية، ثم تُدفع عبر قالب فولاذي تحت ضغط عالٍ، مما ينتج عنه مقطع عرضي ثابت. بعد ذلك، يُقطع المنتج المبثوق إلى الأبعاد المطلوبة بدقة، ويُعالج حراريًا إلى درجة حرارة T5/T6 لزيادة المتانة، ثم يُشكل باستخدام آلات CNC لتصنيع الألواح الطرفية والفتحات وميزات التثبيت. ولأن المقطع العرضي يتكرر على طول المنتج، فإن قالبًا واحدًا يكفي لأي عدد من أطوال الهياكل - إذ يمكن لقطعة واحدة أن تُنتج هيكلًا بأبعاد 90 مم أو 150 مم أو 300 مم.
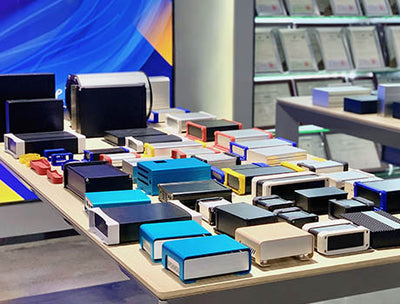
تُعدّ عملية البثق أساس خط إنتاج YONGU (جميع سلاسل H وJ وG وK مصنوعة بتقنية البثق). يجمع الغلاف المبثوق المنفصل بين هيكل المقطع الجانبي ولوحين طرفيين من الألومنيوم المشغول آليًا؛ بينما يضيف البثق قطعة واحدة فتحات داخلية للوحات الدوائر المطبوعة. المزايا العملية: تتراوح تكلفة القوالب البسيطة بين 500 و2,500 دولار أمريكي تقريبًا، وتكون الأدوات جاهزة في غضون أسبوع إلى أسبوعين، ولا يوجد حد أدنى للطلب - إذ تُخزّن YONGU مقاطع جانبية قياسية وتشحنها في نفس اليوم. لأغراض التخطيط، تُدرج مجموعة أغلفة الألومنيوم المبثوقة الأحجام المتوفرة، بينما تغطي خدمة الأحجام المخصصة الأطوال والعروض غير المتوفرة في المخزون.
نظرة عامة على عملية الصب بالقالب
تعتمد عملية الصب بالقوالب على حقن سبيكة ألومنيوم منصهرة (عادةً ADC12/A380) في قالب من الفولاذ المقوى تحت ضغط عالٍ، حيث تبرد في ثوانٍ معدودة، لتشكل تجويفًا ثلاثي الأبعاد بالكامل - الجدران، والنتوءات، والأضلاع، وعروات التثبيت، وحتى الخيوط المصبوبة - في عملية واحدة. هذا ما يجعل الصب بالقوالب خيارًا لا يُضاهى في تصنيع الهياكل المعقدة: أشكال لا يمكن إنتاجها بالبثق، مثل الهياكل المنحنية، والشفاه متعددة المستويات، والصناديق ذات الجدران الرقيقة المصنفة بمعيار IP والمزودة بأخاديد مانعة للتسرب مدمجة.
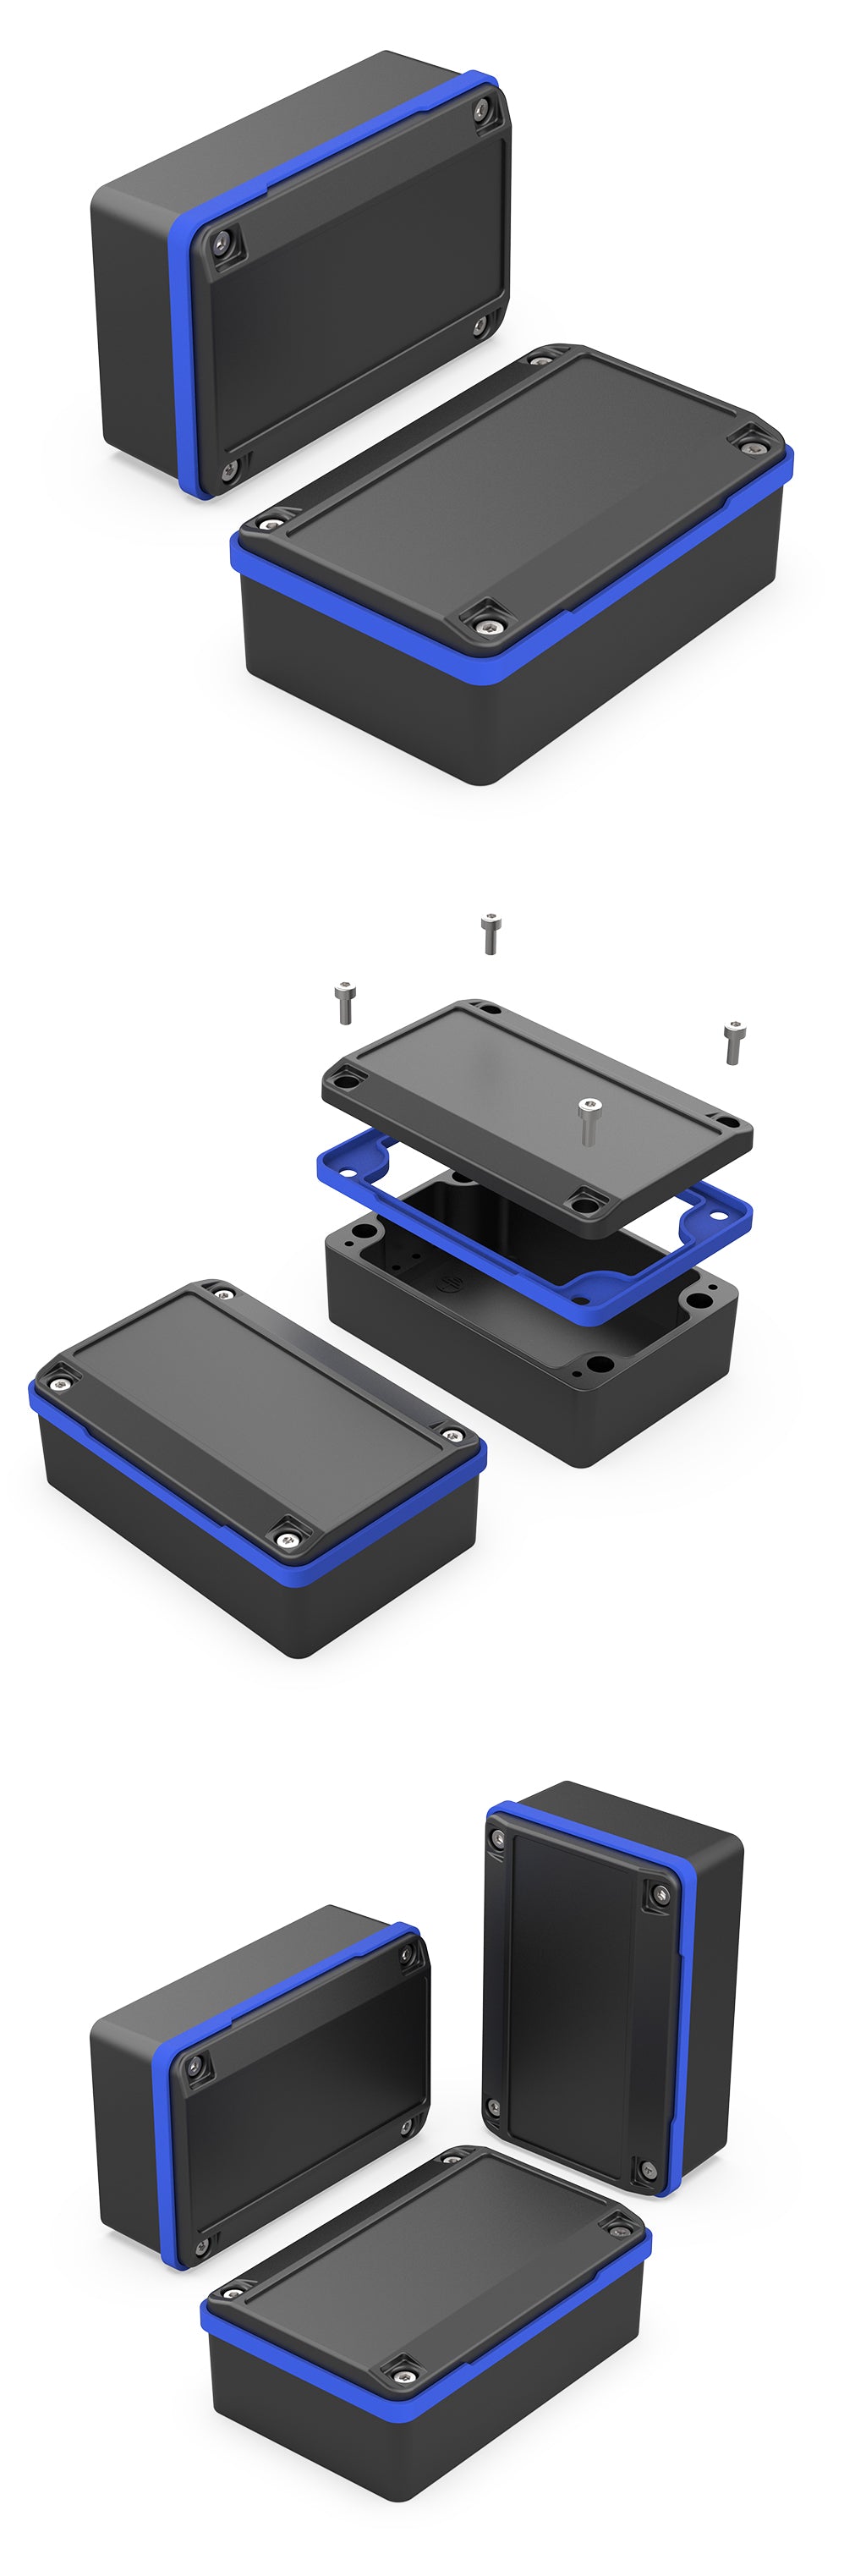
تكمن تكلفة هذه الحرية في البداية. يتراوح سعر قالب الصب الإنتاجي بين 5,000 و50,000 دولار أمريكي أو أكثر، وذلك حسب عدد التجاويف وتعقيدها، وتستغرق عملية تصنيع الأدوات من 4 إلى 8 أسابيع، وتبلغ أحجام الإنتاج الاقتصادية 1,000 قطعة أو أكثر. كما تحتاج قطع الصب إلى عمليات تشغيل لاحقة على أسطح منع التسرب، بالإضافة إلى طلاء (حيث أن الطبقة الخارجية للصب صلبة ولكنها مسامية)، ولهذا السبب يتم طلب منتجات YONGU المصبوبة، مثل غلاف الألمنيوم المصبوب IP68 وصندوق الألمنيوم المصبوب ، بكميات كبيرة وتخزينها لتلبية الطلب المتكرر.
مقارنة جنبًا إلى جنب
| عامل | البثق (6063) | صب القوالب (ADC12/A380) |
| علم الهندسة | مقطع عرضي ثابت، أي طول | تصميم ثلاثي الأبعاد معقد، جدران رقيقة، نتوءات، أضلاع |
| تكلفة الأدوات | ≈ 500–2,500 دولار | ≈ 5,000 دولار أمريكي - 50,000 دولار أمريكي+ |
| مهلة الأدوات | أسابيع 1 – 2 | أسابيع 4 – 8 |
| الحد الأدنى للطلب | قطعة واحدة (بدون حد أدنى للطلب) | أكثر من 1,000 قطعة تقريبًا |
| جدار نموذجي | 1.5 – 3 مم | 1 – 3 مم |
| مقاومة الخضوع | ≈ 110–240 ميجا باسكال (T5/T6) | ≈ 150–220 ميجا باسكال (كما هو مصبوب) |
| كثافة | ≈ 2.70 جم/سمXNUMX | ≈ 2.71 جم/سم³ (مع المسامية) |
| الموصلية الحرارية | ≈ 201 واط/م·ك | ≈ 96 واط/م·ك |
| الانتهاء بأكسيد | أكسيد ممتاز ومتجانس | رديء الجودة كما هو مصبوب؛ تم تصنيعه وطلائه |
| الحجم الاقتصادي | 1-10,000 قطع | 5,000–100,000+ قطعة |
القيم النموذجية من ASTM B221 (6063-T5/T6) و ASTM B85 (ADC12/A380)؛ تحقق من درجة الحرارة المحددة وظروف الصب لتطبيقك.
مرونة التصميم وتعقيده
تُقيّد عملية البثق بملف ثنائي الأبعاد يُبثق في خط مستقيم، ويجب أن تكون جميع التفاصيل متجانسة على طوله، وتكمن التعقيدات في الألواح الطرفية المُصنّعة آليًا. أما صب القوالب فلا يفرض مثل هذا القيد: تُصب الجدران والأضلاع والنتوءات والتجاويف والشعارات وأخاديد منع التسرب داخل التجويف، وتُعدّ الجدران الرقيقة التي يصل سمكها إلى 1 مم تقريبًا أمرًا روتينيًا. إذا كان تصميمك يتطلب هيكلًا منحنيًا، أو صندوقًا من قطعة واحدة مع عروات تثبيت مدمجة، أو وصلة مقاومة للهب، فإن صب القوالب هو الخيار الوحيد؛ أما إذا كان غلافًا مستطيلًا بفتحات، فإن البثق مع التحكم الرقمي بالحاسوب (CNC) أسرع وأقل تكلفة.
تكلفة الأدوات والحد الأدنى للطلب
هنا يكمن الاختلاف الأكبر بين العمليتين. قالب البثق عبارة عن صفيحة فولاذية واحدة بفتحة مُشكّلة، تتراوح تكلفته بين 500 و2,500 دولار أمريكي، ويستغرق تصنيعه من أسبوع إلى أسبوعين. أما قالب الصب فهو أداة متعددة الصفائح مزودة بقاذفات ومنزلقات، وتتراوح تكلفته بين 5,000 و50,000 دولار أمريكي أو أكثر، ويستغرق تصنيعه من 4 إلى 8 أسابيع. ولأن أدوات البثق رخيصة الثمن وتتوفر القوالب في المخزون، فإن شركة YONGU تشحن العبوات المبثوقة بدون حد أدنى للطلب ؛ بينما لا يُجدي الصب بالقوالب نفعًا إلا عندما يُغطي حجم الإنتاج تكلفة القالب. توضح منحنيات التكلفة والحجم أدناه نقطة التقاطع.
التكلفة النسبية للوحدة مقابل حجم الإنتاج (مثال توضيحي، مع احتساب استهلاك تكلفة الأدوات)
10 قطعة
1,000 قطعة
10,000 قطعة
50,000 قطعة
تمت معايرة المنتج بناءً على عملية بثق مكونة من 10 قطع تشمل حصة الأدوات؛ يعتمد التقاطع الفعلي على حجم الصندوق والتشغيل والتشطيب - اطلب عرض سعر لرسمك المحدد.
القوة الميكانيكية
لا تُعدّ أيٌّ من العمليتين ضعيفة، لكنّ أنماط الفشل تختلف. يصل فولاذ 6063-T6 المُشكّل بالبثق إلى حدّ مقاومة شدٍّ يبلغ حوالي 240 ميجا باسكال مع استطالة جيدة - فهو ينحني قبل أن ينكسر، ما يجعله مناسبًا للاهتزازات وتثبيت البراغي. أما فولاذ ADC12 المصبوب بالقالب، فيُنتج مقاومة شدٍّ تتراوح بين 150 و220 ميجا باسكال في حالته المصبوبة، مع طبقة خارجية دقيقة الحبيبات وعالية القوة، لكنّ بنية الصب تكون أكثر هشاشة، وقد تظهر مسامية غازية داخلية على الأسطح المشغّلة. على المستوى الميكروي، يُنتج البثق بنية حبيبية مشغولة وخالية من المسام، مُستطيلة على طول محور المقطع الجانبي (ومن هنا استجابته المنتظمة للأكسدة الأنودية وقابليته الثابتة للتشغيل الآلي)، بينما يتجمّد الصب بالقالب على شكل تفرعات دقيقة ذات مسامية دقيقة مُشتّتة - أقوى في الضغط، وأكثر مسامية على السطح.
| المجهرية | البثق (المطروق) | الصب بالقوالب (الصب) |
| بنية الحبوب | مستطيل، موجه اتجاهيًا | تفرعات دقيقة (متساوية المحاور) |
| المسامية | خالٍ من المسام (مصنوع من الحديد المطاوع) | المسامية الدقيقة شائعة |
| طبقة سطحية | جلد نظيف وقابل للتشكيل | جلد صلب ولكنه مسامي |
| ليونة | جيد (ينحني، يقاوم التشقق) | سفلي (هش في المقاطع الرقيقة) |
خيارات إنهاء السطح
إذا كنت ترغب في الحصول على لمسة نهائية مؤكسدة فائقة الجودة، فإن عملية البثق هي الخيار الأمثل: حيث تتأكسد الأسطح المشغولة الخالية من المسام بشكل متساوٍ باللون الفضي والأسود والذهبي وألوان أخرى حسب الطلب، كما أنها تستجيب بشكل ممتاز للتنظيف بالفرشاة أو السفع الرملي. أما الأجزاء المصبوبة، فتتأكسد بشكل غير متساوٍ على سطحها المسامي، لذا فإن المعالجة القياسية تتضمن تشكيل الأسطح الحساسة، ثم السفع الرملي والطلاء بالبودرة - وهي طريقة رائعة لتحسين اللون والملمس، ولكنها لا تُعطي لمسة نهائية معدنية حقيقية. تشمل خدمة معالجة الأسطح من YONGU عمليات التأكسد والسفع الرملي والتنظيف بالفرشاة والطلاء بالبودرة لكلا النوعين؛ راجع مبدأ تأكسد علب الألمنيوم لفهم التركيب الكيميائي وراء هذا الاختلاف.
مدة التسليم وحجم الإنتاج
تُعدّ عملية البثق الخيار الأمثل في المراحل الأولى: حيث يتم شحن النماذج الجاهزة خلال 24 ساعة، والعينات المُخصصة خلال 8-10 أيام، والإنتاج خلال 15-30 يومًا دون الحاجة إلى انتظار الأدوات إذا كان النموذج جاهزًا. أما عملية الصب بالقوالب فتتطلب من 4 إلى 8 أسابيع لتجهيز الأدوات، بالإضافة إلى أخذ عينات أولية قبل بدء الإنتاج، لذا تتراوح مدة التسليم الفعلية بين 6 و12 أسبوعًا، وهو وقت مقبول عند وجود تصميم نهائي وتوقعات إنتاج آلاف الوحدات. إذا كان حجم الإنتاج أقل من 10,000 قطعة تقريبًا، فإن الصندوق المبثوق مع التصنيع باستخدام الحاسوب (CNC) يُعدّ دائمًا الخيار الأسرع والأقل تكلفة؛ ويمكن الانتقال إلى الصب بالقوالب لاحقًا إذا استقر التصميم وزاد حجم الإنتاج. وتُسهّل خدمة التصنيع المُخصصة باستخدام الحاسوب (CNC) عملية الإنتاج من خلال نماذج أولية مُصنّعة آليًا قبل الالتزام بأي قالب.
متى تختار النتوء
اختر عملية التشكيل بالبثق عندما: يكون تصميمك عبارة عن هيكل مستطيل أو ذي مقطع عرضي؛ لا تحتاج إلى حد أدنى للطلب أو إلى تسليم سريع لأول منتج؛ تريد أن يظل الطول قابلاً للتعديل ليناسب أعماق لوحات الدوائر المطبوعة المختلفة؛ أو تريد تشطيبًا أنيقًا مؤكسدًا أو مصقولًا أو معالجًا بالرمل. يشمل ذلك النماذج الأولية، والتشغيل التجريبي، وهياكل الشركات المصنعة الأصلية لأجهزة التوجيه، ووحدات التحكم، والمضخمات، وأجهزة الاستشعار، وأي مشروع تكون فيه ميزانية الأدوات محدودة. هذه هي نقطة قوة YONGU الأساسية - توفر المقاطع العرضية، وعينات في غضون أيام، ولا يوجد حد أدنى للطلب - لذلك يبدأ معظم المشترين من هنا. تصفح مجموعة هياكل الألمنيوم أو اطلب عرض سعر مع رسم القطع الخاص بك.
متى تختار صب القالب
اختر الصب بالقالب عندما يتعذر تشكيل الشكل الهندسي بالبثق (الأجسام المنحنية، والشفاه متعددة المستويات، والنتوءات المدمجة، وأخاديد منع التسرب)، أو عندما يكون التصميم نهائيًا وتبرر الكميات استخدام القالب، أو عندما يوفر لك هيكل مصبوب من قطعة واحدة القوة ومقاومة التسرب المطلوبة في جزء واحد. يُعد هذا الخيار الأمثل لصناديق التوصيل المقاومة للماء ذات الإنتاج الضخم، والهياكل الصناعية، والأجهزة التي يزيد إنتاجها عن 5,000 قطعة سنويًا، حيث تتفوق تكلفة الوحدة المستهلكة على البثق. اطلع على غلاف IP68 المصبوب بالقالب وصندوق التوصيل IP68 المصبوب بالقالب للاطلاع على أمثلة جاهزة للإنتاج.
لست متأكدًا من العملية الأنسب؟ احصل على مراجعة مجانية للعملية والتكلفة
أرسل الرسم أو ملف CAD الخاص بك وسنقدم لك عرض أسعار لكل من البثق والصب بالقالب مع تكاليف الأدوات الحقيقية والحد الأدنى لكمية الطلب وأوقات التسليم - سيتم الرد في غضون ساعة عمل واحدة، مع تضمين نموذج STEP.
البثق: لا يوجد حد أدنى للطلب · يتم شحن المخزون خلال 24 ساعة · العينات من 8 إلى 10 أيام · الدفعة من 15 إلى 30 يومًا · التوصيل إلى الولايات المتحدة عبر DHL/UPS/FedEx من 7 إلى 15 يومًا
الأسئلة الشائعة
أي عملية أرخص للكميات الصغيرة - البثق أم صب القوالب؟
البثق هو الخيار الأمثل بلا شك. تتراوح تكلفة الأدوات بين 500 و2,500 دولار أمريكي بدون حد أدنى للطلب، لذا حتى القطعة الواحدة اقتصادية. أما صب القوالب فيحتاج إلى ما بين 5,000 و50,000 دولار أمريكي أو أكثر للأدوات، ويتطلب إنتاج ما يزيد عن 1,000 قطعة قبل استرداد تكلفة القالب. بالنسبة للطلبات التي تقل عن 10,000 وحدة، يُعد البثق مع التصنيع باستخدام الحاسوب (CNC) هو الحل الأمثل.
هل الألمنيوم المصبوب أقوى من الألمنيوم المبثوق؟
تتشابه الفولاذات في مقاومة الخضوع (ADC12 ≈ 150–220 ميجا باسكال مقابل 6063-T6 ≈ 240 ميجا باسكال)، لكن تختلف طرق التصنيع: فالبثق أكثر مرونة وخالٍ من المسام، بينما الصب بالقوالب أكثر صلابة ولكنه أكثر هشاشة مع احتمال وجود مسامية دقيقة. اختر بناءً على الشكل الهندسي والاستخدام، وليس على قيمة المقاومة فقط.
ما هو الحد الأدنى لكمية الطلب بالنسبة للعلب المصنعة بالبثق مقابل العلب المصنعة بالصب؟
لا يوجد حد أدنى للطلب على العلب المصنعة بالبثق من شركة YONGU - اطلب قطعة واحدة للنموذج الأولي. أما العلب المصبوبة، فيبلغ سعرها حوالي 1,000 قطعة أو أكثر لأن تكلفة القالب هي العامل الرئيسي؛ يمكننا إنتاج كميات تجريبية أصغر، ولكن سعر الوحدة يرتفع تبعًا لذلك.
أي عملية تعطي لمسة نهائية مؤكسدة أفضل؟
البثق. يتم تأكسد السطح المشغول الخالي من المسام بشكل موحد باللون الفضي والأسود والذهبي وألوان أخرى حسب الطلب، كما يمكن تنظيفه بالفرشاة أو السفع الرملي. أما الأجزاء المصبوبة، فلها سطح مسامي يتأكسد بشكل غير متساوٍ، لذا يتم عادةً تشكيلها آليًا، ثم سفعها رمليًا، ثم طلاؤها بالبودرة.
هل يمكن لعملية الصب بالقوالب أن تنتج أشكالاً لا يمكن للبثق إنتاجها؟
نعم. تُعدّ الأجسام المنحنية، والحواف متعددة المستويات، والنتوءات المصبوبة، والأضلاع، والشعارات، والخيوط، وأخاديد منع التسرب من العمليات الروتينية في صب القوالب؛ بينما يقتصر البثق على مقطع عرضي ثابت على طول محور واحد. إذا كان تصميمك يتطلب هذه الميزات بكميات كبيرة، فإن صب القوالب هو الطريقة الوحيدة من بين الطريقتين التي تُمكّنك من إنتاجها في قطعة واحدة.
كم من الوقت يستغرق تجهيز الأدوات لكل عملية؟
عادةً ما يكون قالب البثق جاهزًا في غضون أسبوع إلى أسبوعين، بينما يستغرق قالب الصب الإنتاجي من 4 إلى 8 أسابيع. أضف إلى ذلك وقت أخذ عينات المنتج الأول، لذا خصص من 6 إلى 12 أسبوعًا للدفعة الأولى في حالة الصب، مقابل 8 إلى 10 أيام لعينة مخصصة مصنعة بالبثق.